 博士
ここはみんなで作り上げるノウハウサイトにしていくサイトだぞい。
是非カスタマイズの事例などコメントして欲しいのじゃ!
| T-CODE | OPL8 S_ALR_87004691 |
| 概要 | 製造指図で使うパラメータを、プラントと指図タイプの組合せごとに定義します。 この画面に表示されるのは、指図カテゴリが製造指図(10)の指図タイプです。パラメータは「計画」「導入」「原価計算」「プロファイル照会」の 4 つのタブに分かれています。 計画タブでは製造バージョン・作業手順・部品表の選択方法やロット決定の検索手順、入出庫予定と購買依頼の生成時期、導入タブではステータス変更伝票・入出庫伝票・生産分析への更新、原価計算タブでは計画原価と実際原価の原価計算バリアント・結果分析キー・配賦規則の初期規則、プロファイル照会タブでは一括指図のグラフィックと不足品目一覧の表示プロファイルを設定します。 |
| テーブル | T399X:指図タイプ依存パラメータ |
カスタマイズ設定
プラントと指図タイプの一覧
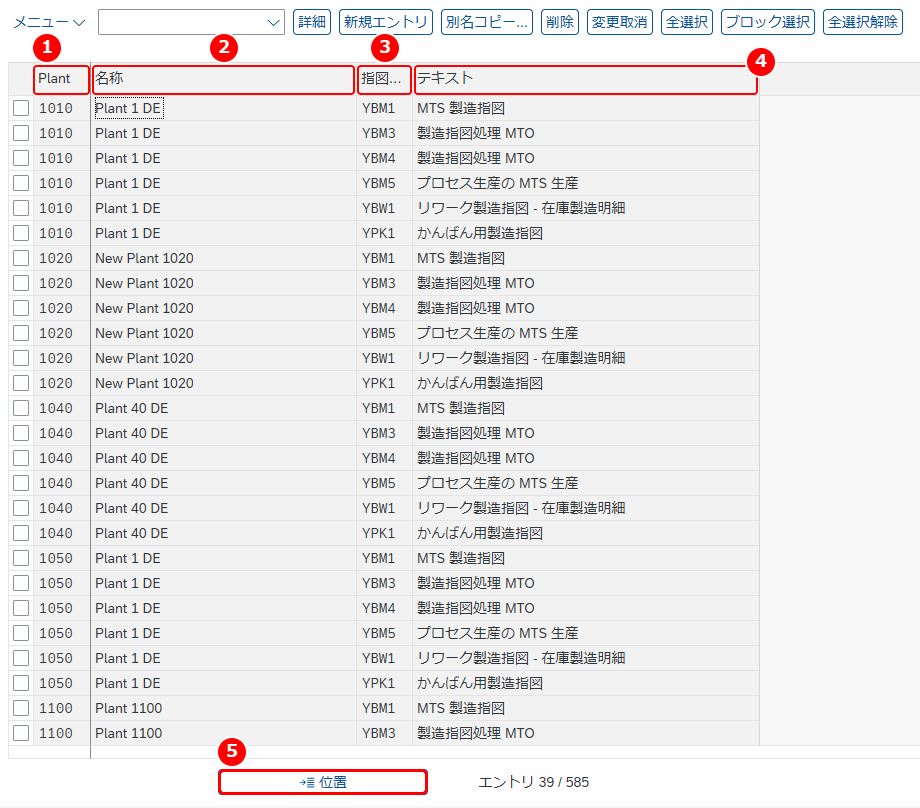
T-CODE:OPL8 を実行すると、プラントと指図タイプの組合せの一覧が表示されます。1 行が 1 つの組合せで、行ごとに指図タイプ依存パラメータを設定します。
主な設定項目
- プラント:パラメータを設定するプラントです
- 名称:プラントの名称です
- 指図タイプ:パラメータを設定する指図タイプです。指図タイプは、指図を目的に従って分類するキーです
- テキスト:指図タイプのテキストです(例: YBM1 MTS 製造指図、YPK1 かんばん用製造指図)
- 位置:プラントと指図タイプを入力して、一覧をその組合せの行から表示します
「位置」を押すと「他のエントリ」ダイアログが表示されます。プラントと指図タイプを入力して「続行」を押すと、一覧の先頭がその組合せになります。詳細画面の「他エントリ」でも同じダイアログが表示され、入力した組合せの詳細画面に移ります。
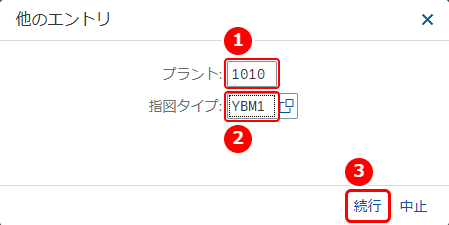
- プラント:表示するプラントです(この例では 1010)
- 指図タイプ:表示する指図タイプです(この例では YBM1)
- 続行:入力した組合せの行に移ります
詳細を見る行の左端を選んで「詳細」を押すと、その組合せの詳細画面に移ります。
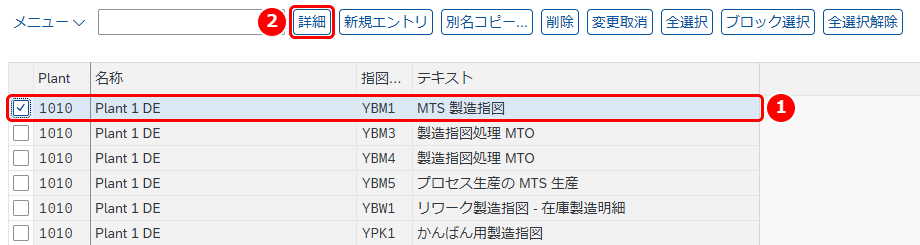
- 行:詳細を見る組合せです(この例ではプラント 1010・指図タイプ YBM1)
- 詳細:選んだ行の詳細画面に移ります
計画タブ
詳細画面の上部にはプラントと指図タイプが表示され、その下が 4 つのタブに分かれています。計画タブでは、指図を登録するときにマスタデータ(製造バージョン・作業手順・部品表)をどう選ぶか、ロット決定、入出庫予定と購買依頼などを設定します。
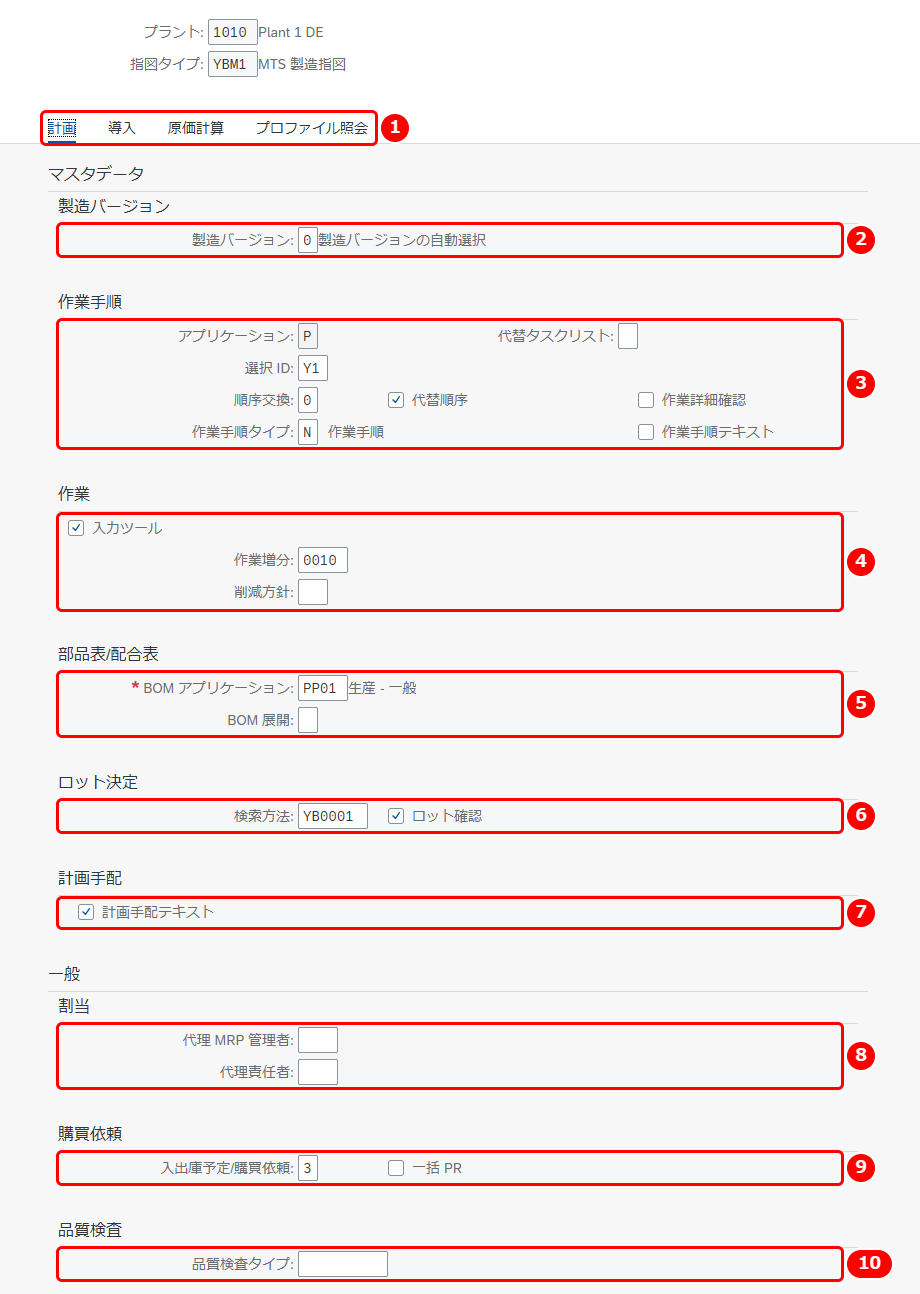
主な設定項目
- タブ:計画・導入・原価計算・プロファイル照会の 4 つです
- 製造バージョン:0 は製造バージョンの自動選択、1 は製造バージョンのマニュアル選択です。品目の代替選択で、製造バージョンによる選択が指定されている場合に使われます
- 作業手順:アプリケーションはタスクリストアプリケーションで、製造指図では P と表示され、変更できません。代替タスクリストが空か P の場合は有効な作業手順・参照作業セットだけを検索し、R の場合はレート作業手順も検索します。選択 ID は、作業手順・参照作業セットを自動で選ぶときの優先順位(タスクリストタイプ・用途・ステータス)です。代替順序をオンにすると、作業手順の代替順序が指図にコピーされます。順序交換は代替順序の選び方で、1 は代替順序のロットサイズ範囲による自動選択、2 はマニュアル選択です(代替順序がオンの場合だけ関係します)。作業手順タイプは、使う作業手順のタスクリストタイプです(N 作業手順、S 参照作業セット、R レート作業手順など)。作業詳細確認をオンにすると、作業手順から作業を転送するときに作業詳細画面のデータを確認します。作業手順テキストをオンにすると、作業手順のテキスト (長) がコピーされます
- 作業:入力ツールをオンにすると、作業を登録した後に自動で詳細画面へ移ります。作業増分は、作業・活動を自動採番するときの増分です。削減方針は、作業のリードタイムを短縮するときの削減方針です
- 部品表/配合表:BOM アプリケーションは、部品表の代替を自動で決めるときの手順(BOM 用途の優先順位、製造バージョンの考慮など)で、入力が必須です。BOM 展開は、計画手配を変換するときに部品表を読み込むかどうかと、その方法です(空 読込なし、1 計画手配からの展開日で読込、2 新規に決定された展開日で読込)
- ロット決定:検索方法は、ロット決定で方針タイプを検索する順序を決める検索手順です。ロット確認をオンにすると、マニュアルで入力したロットを、ロット決定の選択基準で確認します。ロット確認には検索方法の割当が必要です
- 計画手配:計画手配テキストをオンにすると、計画手配のテキスト (長) が指図にコピーされます
- 割当:代理 MRP 管理者は、品目マスタに MRP 管理者が無い場合や品目の無い指図で提案される MRP 管理者です。代理責任者は、品目マスタに製造責任者が無い場合に提案される製造責任者です
- 購買依頼:入出庫予定/購買依頼は、在庫品目の入出庫予定を品目計画に関連づける時期と、非在庫品目・外注作業の購買依頼を生成する時期です(1 なし、2 承認開始、3 即時)。一括 PR をオンにすると、指図内の外注作業と非在庫構成品目のすべてに対して 1 つの購買依頼が生成されます
- 品質検査タイプ:品質検査の実行方法を決める品質検査タイプです
この例(プラント 1010・指図タイプ YBM1)では、製造バージョンは自動選択、選択 ID は Y1、代替順序がオン、BOM アプリケーションは PP01(生産 – 一般)、検索方法は YB0001 でロット確認がオン、計画手配テキストがオン、入出庫予定/購買依頼は 3(即時)です。
導入タブ
導入タブでは、ステータス変更伝票、生産分析への更新、入出庫伝票、PDC、ワークフローを設定します。
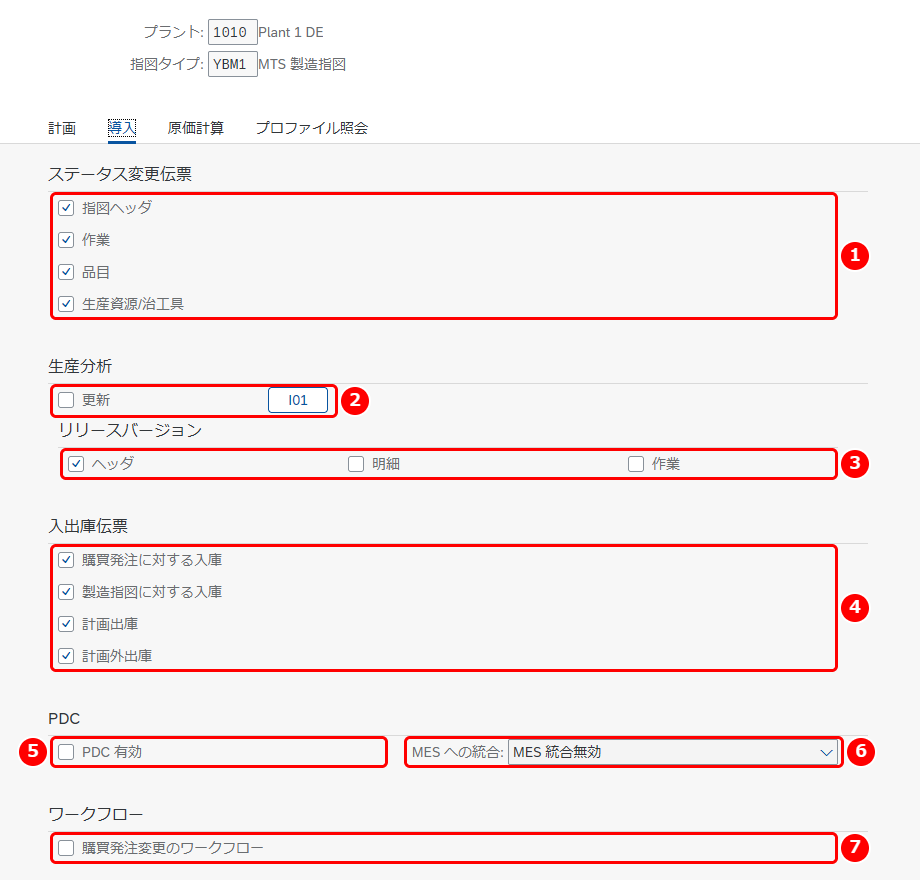
主な設定項目
- ステータス変更伝票:指図ヘッダ・作業・品目・生産資源/治工具のレベルごとに、ステータスの変更(何が・誰によって・いつ変更されたか)を記録するかを設定します
- 更新・I01:更新をオンにすると、指図データがロジスティクス分析に書き込まれます。右の I01 を押すと、製造管理のデータ構成ごとの更新の設定が表示されます(次の画像)
- リリースバージョン:ヘッダ・明細・作業のレベルごとに、承認バージョンを有効にします。承認バージョンは承認時点のバージョンで、承認後に指図が頻繁に変更されても、承認時点の日付や数量などの値で、計画値と実績値を比べられます
- 入出庫伝票:購買発注に対する入庫・製造指図に対する入庫・計画出庫・計画外出庫のうち、オンにした在庫移動を、指図に対する入出庫として記録します。記録した在庫移動は、指図を参照して照会できます。オフでも入出庫伝票は登録されます
- PDC 有効:オンにすると、PDC システムとのデータ転送ができるようになります
- MES への統合:このプラントと指図タイプの組合せで、製造実行システム(MES)への統合を有効にするかです(MES 統合無効、MES 統合有効、MES 統合の BAdI による管理、データ複製フレームワークで制御される MES 統合)
- 購買発注変更のワークフロー:オンにすると、非在庫品目と外注作業の数量・日付が変更されたときにワークフローが登録されます
この例の YBM1 では、ステータス変更伝票の 4 つと入出庫伝票の 4 つがすべてオンで、リリースバージョンはヘッダだけがオンです。
「I01」を押すと「更新 – 製造管理: データ構成」の画面が表示されます。製造管理のデータ構成(S021 製造指図、S022 作業、S023 品目など)ごとに、更新の期間単位と更新の方法が表示されます。
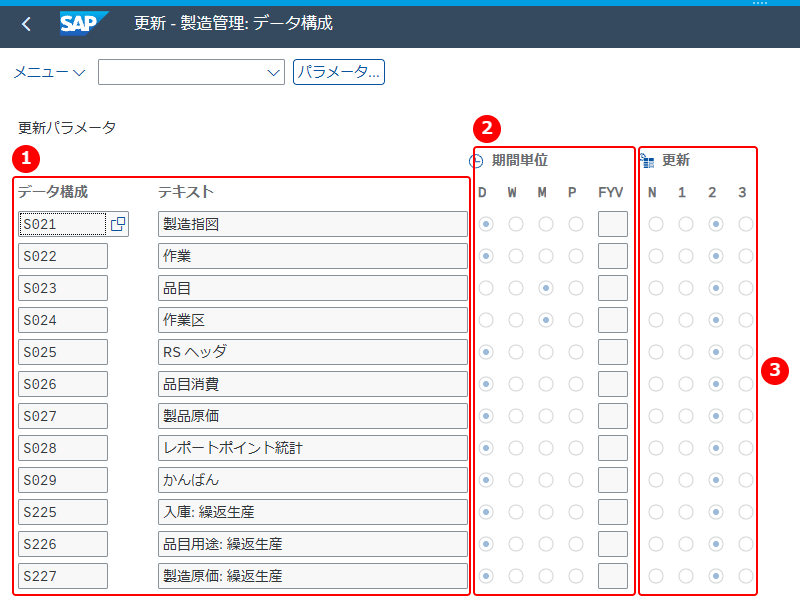
- データ構成・テキスト:製造管理のデータ構成です(S021 製造指図、S022 作業、S023 品目、S024 作業区、S025 RS ヘッダ、S026 品目消費、S027 製品原価、S028 レポートポイント統計、S029 かんばん、S225 入庫: 繰返生産、S226 品目用途: 繰返生産、S227 製造原価: 繰返生産)
- 期間単位:D 日時更新(日単位の更新)、W 週次更新、M 月次更新、P 会計期間更新のどれかです。P の場合は FYV に会計年度バリアントを指定します
- 更新:N 更新情報構成なし、1 V1 更新タスクでの更新、2 V2 更新タスクでの更新、3 V3 更新タスクでの更新のどれかです
この例では、S023 品目と S024 作業区が月次、ほかのデータ構成は日次で、更新はすべて 2(V2 更新タスク)です。
原価計算タブ
原価計算タブでは、製造指図の計画原価と実際原価の計算方法、期末処理、決済の配賦規則を設定します。
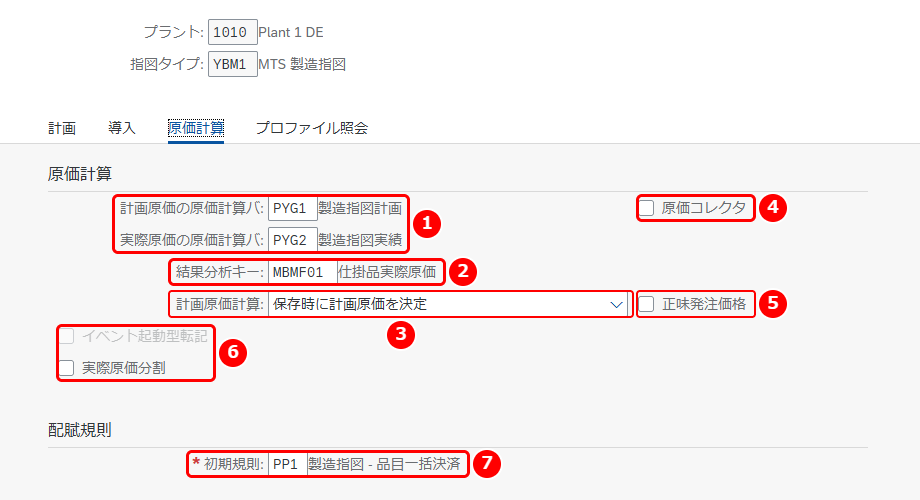
主な設定項目
- 計画原価の原価計算バリアント・実際原価の原価計算バリアント:計画原価の原価計算バリアントは計画原価の決め方で、評価バリアントによって予定原価見積の評価方法と間接費の原価計算表が決まります。実際原価の原価計算バリアントは実際原価の決め方で、確認済の内部活動の活動価格と間接費計算の原価計算表を決めます
- 結果分析キー:期末処理の評価を管理するキーです。受注明細や WBS 要素を参照しない指図では、仕掛品の計算方法を決めます
- 計画原価計算:製造指図を保存したときに計画原価を自動計算するかです。保存時の計画原価の決定禁止、承認済の場合は計画原価を保存時に決定(指図ヘッダのステータスが REL の場合だけ計算)、保存時に計画原価を決定の 3 つから選びます。保存時に計算しない設定でも、指図からいつでも計画原価計算を実行できます
- 原価コレクタ:オンにすると、原価が製品原価コレクタで収集されます(期間別製品原価)。オフの場合は指図で収集されます(指図別製品原価)
- 正味発注価格:オンにすると、購買依頼から購買発注にコピーした正味価格を購買発注で変更できなくなります
- イベント起動型転記・実際原価分割:イベント起動型転記は、入力できない状態で表示されます。実際原価分割は、指図を分割するときの原価の配賦方法で、オフは計画原価を使う分割、オンは実際原価を使う分割です
- 初期規則:自動生成される決済の配賦規則のレイアウトです。SAP で定義されていて変更できません。入力は必須です
この例の YBM1 では、計画原価の原価計算バリアントが PYG1(製造指図計画)、実際原価の原価計算バリアントが PYG2(製造指図実績)、結果分析キーが MBMF01(仕掛品実際原価)、計画原価計算が「保存時に計画原価を決定」、初期規則が PP1(製造指図 – 品目一括決済)です。
プロファイル照会タブ
プロファイル照会タブでは、一括指図とグラフィックの照会、不足品目一覧の表示に使うプロファイルを設定します。
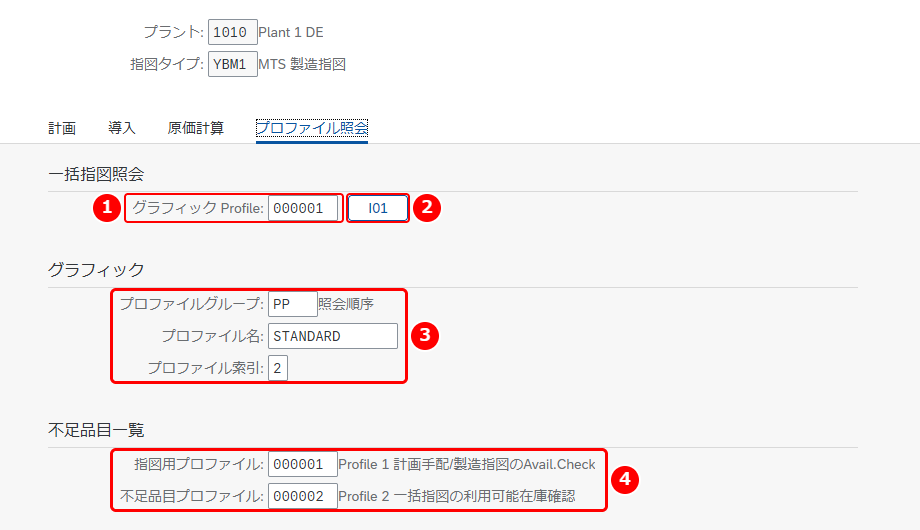
主な設定項目
- 一括指図のグラフィックプロファイル:一括指図をグラフィックで照会するときのプロファイルです
- I01:グラフィックプロファイルの項目選択の画面に移ります(次の画像)
- プロファイルグループ・プロファイル名・プロファイル索引:ネットワーク/階層グラフィックで使うグラフィックプロファイルを特定するキーです
- 指図用プロファイル・不足品目プロファイル:不足品目一覧の表示方法を決めるプロファイルです。指図用プロファイルは指図の不足品目一覧、不足品目プロファイルは一括指図の不足品目一覧に使われます
この例の YBM1 では、一括指図のグラフィックプロファイルが 000001、プロファイルグループ PP・プロファイル名 STANDARD・プロファイル索引 2、指図用プロファイルが 000001(Profile 1 計画手配/製造指図のAvail.Check)、不足品目プロファイルが 000002(Profile 2 一括指図の利用可能在庫確認)です。
「I01」を押すと「プロファイル項目選択」の画面が表示され、一括指図のグラフィックで表示する項目のプロファイルを確かめられます。
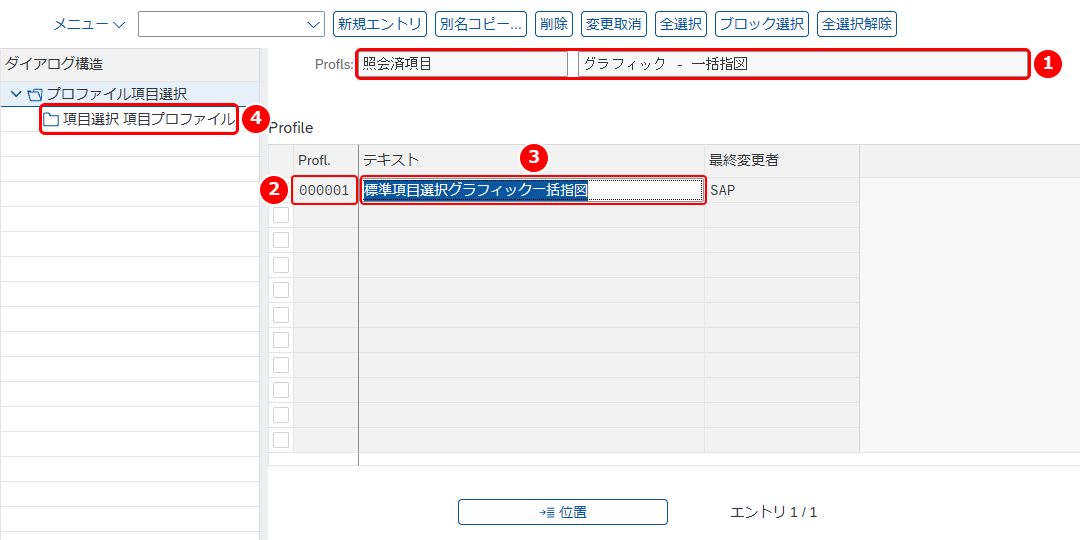
- 照会済項目・グラフィック – 一括指図:一括指図のグラフィックで照会する項目のプロファイルであることを示します
- Prof. 項目選択:項目選択プロファイルです(この例では 000001)
- テキスト:プロファイルの名称です(この例では 標準項目選択グラフィック一括指図)
- 項目選択 項目プロファイル:選んだプロファイルで表示する項目の画面に移ります
プロファイルの行を選んで「項目選択 項目プロファイル」をダブルクリックすると、そのプロファイルで表示される項目が表示されます。
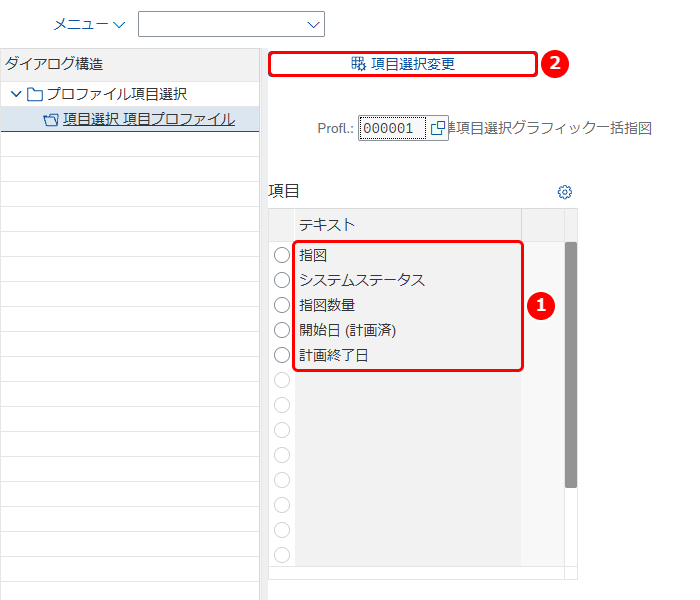
- 項目:グラフィックに表示される項目です。プロファイル 000001 では、指図・システムステータス・指図数量・開始日 (計画済)・計画終了日の 5 つです
- 項目選択変更:表示する項目を変更する画面に移ります
代表的な指図タイプの比較
よく使う指図タイプで、詳細画面の主な設定を比べます(この例のシステムの値です)。プラント 0001 は PP01 などの指図タイプ、プラント 1010 は YBM1 などの指図タイプの例です。
0001 PP01 標準製造指図
計画タブ:製造バージョン 0(自動選択)、選択 ID 01、代替順序オン、検索方法なし
導入タブ:ステータス変更伝票・リリースバージョン・入出庫伝票はすべてオフ
原価計算タブ:原価計算バリアント PPP1(製造指図 – 計画)/ PPP2(製造指図 – 実績)、結果分析キー 000002(実際原価での仕掛品計算)
ステータス変更伝票を書き込まず、在庫移動を指図に対する入出庫として記録しない設定です。
0001 PP04 組立指図
計画タブ:PP01 と同じで、削減方針 01 が入っています
導入タブ:ステータス変更伝票は指図ヘッダだけオン
原価計算タブ:原価計算バリアントは PP01 と同じ、結果分析キーは空
PP01 と比べて、作業のリードタイムを削減方針で短縮でき、指図ヘッダのステータス変更が記録されます。
1010 YBM1 MTS 製造指図
計画タブ:製造バージョン 0(自動選択)、選択 ID Y1、代替順序オン、検索方法 YB0001・ロット確認オン、計画手配テキストオン
導入タブ:ステータス変更伝票 4 つ・入出庫伝票 4 つがすべてオン、リリースバージョンはヘッダがオン
原価計算タブ:原価計算バリアント PYG1(製造指図計画)/ PYG2(製造指図実績)、結果分析キー MBMF01(仕掛品実際原価)
PP01 と比べて、ロット決定・ステータス変更の記録・指図に対する入出庫の記録がすべて有効です。選択 ID Y1 は、作業手順を探す順序が 01 と違います(01 はステータス 2 の作業手順から、Y1 はステータス 4 の作業手順から探し、レート作業手順・参照作業セットも対象にします)。
1010 YBM3 製造指図処理 MTO
計画タブ:選択 ID 01、計画手配テキストオフ。ほかは YBM1 と同じ
導入タブ・原価計算タブ:YBM1 と同じ
1010 YBW1 リワーク製造指図 – 在庫製造明細
計画タブ:製造バージョン 1(マニュアル選択)、選択 ID Y1、代替順序オフ、検索方法なし・ロット確認オフ
導入タブ・原価計算タブ:YBM1 と同じ
製造バージョンをマニュアルで選び、代替順序とロット決定を使わない設定です。
1010 YPK1 かんばん用製造指図
計画タブ:製造バージョン 1(マニュアル選択)、選択 ID 01、代替順序オン、検索方法 YB0001・ロット確認オン、計画手配テキストオン
導入タブ・原価計算タブ:YBM1 と同じ
YBM1 と比べて、製造バージョンをマニュアルで選ぶ点が違います。
比較のまとめ
比べたすべての組合せで、アプリケーション P、作業手順タイプ N(作業手順)、入力ツールオン、作業増分 0010、BOM アプリケーション PP01、入出庫予定/購買依頼 3(即時)、計画原価計算「保存時に計画原価を決定」、初期規則 PP1、MES 統合無効は同じです。
設定のポイント
パラメータはプラントと指図タイプの組合せごとに設定します。同じ指図タイプでもプラントごとに行が必要です。指図タイプそのものは「定義: 製造指図タイプ」(T-CODE:OPJH)で定義します。
新規エントリでは、キーのプラントと指図タイプに加えて、BOM アプリケーションと初期規則の入力が必須です。初期値は、製造バージョン 0、入出庫予定/購買依頼 3、計画原価計算「保存時に計画原価を決定」、初期規則 PP1、MES への統合「MES 統合無効」です。
ステータス変更伝票は、オンにした後に登録された指図にだけ書き込まれます。変更の履歴を残したい場合は、指図を登録し始める前に設定しておきます。
指図を参照して在庫移動を照会したい場合は、導入タブの入出庫伝票で、対象の在庫移動をオンにします。この例の PP01 は 4 つともオフ、YBM1 などは 4 つともオンです。
購買発注変更のワークフローを使うには、PS のカスタマイジングも必要です。
この設定で指定する値は、それぞれ別の設定で定義します。選択 ID は「定義: タスクリスト自動選択」(T-CODE:OPJF)、BOM アプリケーションは「定義: アプリケーション」(T-CODE:OPJM)、原価計算バリアントは「定義: 原価計算バリアント」(T-CODE:OKKN)と「チェック: PP 製造指図の原価計算バリアント」(T-CODE:OPL1)、結果分析キーは「登録: 結果分析キー」(T-CODE:OKG1)、不足品目一覧のプロファイルは「プロファイル定義: 不足品目一覧」(T-CODE:OPL4)、代理責任者は「定義: ディスクリート製造の製造責任者」(T-CODE:OPJ9)で定義します。